Гидравлические прессы для обжима клемм
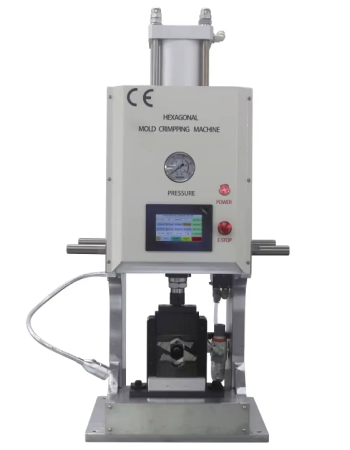
Операция соединения провода с контактной гильзой требует стабильного усилия, которое ручной инструмент обеспечить не в состоянии при больших сечениях. Гидравлический привод решает эту задачу за счёт передачи давления жидкости на поршень, создающий усилие в десятки тонн. Современные модели развивают от 6 до 120 тонн, чего достаточно для наконечников с площадью сечения от 10 до 1200 квадратных миллиметров.
Конструктивно аппарат состоит из насоса, резервуара для масла, рабочего цилиндра и сменной оснастки. Ручные модели создают давление до 700 бар, ножные и электромеханические варианты позволяют оператору освободить руки. Масса переносных устройств колеблется от 3 до 15 килограммов, стационарные версии тяжелее и оснащаются стойкой.
Различают два типа приводов: с ручным рычагом и с электрическим двигателем. Первые применяются в монтаже вне помещений, где нет доступа к сети. Вторые удобны при серийной работе на производственных участках, где важна скорость повторяющихся операций.
Рабочий орган представляет собой гидроцилиндр одностороннего или двустороннего действия. В односторонних возврат поршня обеспечивает пружина, в двусторонних — переключение потока жидкости. Ход штока обычно составляет от 12 до 40 миллиметров, что определяет допустимую глубину посадки гильзы.
Оснастка делится на два вида: матрицы и пуансоны, которые совместно формируют профиль обжима. Шестигранные матрицы дают наиболее плотный контакт и применяются для силовых кабелей. Точечные и кольцевые профили используются там, где требуется подвижность соединения или снижение массы заделки.
Каждый производитель указывает в паспорте соответствие номера матрицы сечению провода. Для меди типовые диапазоны выглядят так: 16-25-35-50-70-95-120-150-185-240-300-400-500-630-800-1000 кв. мм. Для алюминия шкала сдвигается, поскольку материал мягче и требует иной глубины вдавливания.
Усилие обжима рассчитывают по формуле F = P × S, где P — давление в гидросистеме, S — площадь поршня. При давлении 600 бар и диаметре поршня 60 миллиметров получаем F = 600 × 10^5 Па × 3,14 × 0,03^2 м² ≈ 170 кН, то есть около 17 тонн. Этого хватает для наконечника на 150 кв. мм.
Перед началом работы подбирают матрицу строго по маркировке гильзы и провода. Несовпадение типоразмера ведёт к неполному сжатию либо к раздавливанию жил. Глубина вдавливания для меди обычно составляет 0,8-1,2 мм на каждую грань, для алюминия — 1,2-1,6 мм.
Процесс выполняют в такой последовательности: зачищают жилу на длину, равную глубине гильзы плюс 5-10 миллиметров, вставляют провод до упора, устанавливают матрицу в пресс и сводят губки до полного смыкания. На моделях с манометром контролируют достижение заданного давления, после чего сбрасывают его клапаном.
Для многопроволочных жил применяют предварительную скрутку или установку внутренней гильзы. Иначе отдельные проволоки смещаются и контакт получается неравномерным. При обжиме алюминия обязательно удаляют оксидную плёнку щёткой и наносят нейтральную смазку.
Количество вдавливаний зависит от длины гильзы и профиля матрицы. Стандарт требует минимум два вдавливания для наконечников до 95 кв. мм и не менее четырёх для сечений свыше 240 кв. мм. Расстояние между точками обжима выбирают равным 0,8-1,0 диаметра гильзы.
Гидравлические прессы комплектуются быстросъёмными головками, что ускоряет смену оснастки. Некоторые модели имеют поворотную головку на 180 градусов, это удобно в стеснённых условиях распределительных щитов. Вес головки с матрицей не превышает 2-4 килограммов.
Качество соединения проверяют визуально: на поверхности гильзы не должно быть трещин, заусенцев и перекосов. Переходное сопротивление измеряют микроомметром, оно не должно превышать сопротивление участка целой жилы той же длины более чем на 10 процентов.
Для питания электрических версий используется напряжение 220 В или аккумулятор 18 В. Ёмкость батареи от 2 до 5 ампер-часов позволяет выполнить от 80 до 300 обжимов за зарядку. Время одного цикла составляет 3-8 секунд в зависимости от модели и сечения.
Гидравлическое масло меняют раз в 12 месяцев или после 5000 циклов. Уровень жидкости контролируют по смотровому окну, при падении ниже метки насос начинает захватывать воздух и усилие падает. Вязкость масла подбирают по сезону: летом применяют класс ISO VG 46, зимой — VG 32.
Хранят аппарат с разведёнными губками и снятой матрицей, чтобы пружина не находилась под нагрузкой. Шток протирают ветошью от металлической стружки, попавшей при обжиме. Соединительные штуцеры периодически проверяют на герметичность, подтягивая резьбовые муфты.
Стоимость ручного пресса начинается от 8-12 тысяч рублей, электрические модели обходятся в 25-60 тысяч. Набор матриц для сечений до 300 кв. мм добавляет к цене ещё 10-20 тысяч. При выборе стоит учитывать не только максимальное усилие, но и ход штока, массу и доступность расходников.
Практический совет: перед покупкой проверьте, выпускает ли изготовитель сменные матрицы под нужные типоразмеры. Устаревшие модели часто снимают с производства, и подобрать оснастку через год становится проблематично. Оптимальный выбор — аппарат с универсальным посадочным гнездом под стандартные матрицы распространённых серий.
При обжиме медных наконечников большого сечения усилие распределяется неравномерно по длине гильзы. Чтобы избежать гофр, первые вдавливания делают ближе к торцу, затем смещаются к срезу изоляции. Такая последовательность снижает риск деформации трубчатой части и сохраняет геометрию контактной площадки.
Для алюминиевых жил применяют матрицы с увеличенной глубиной погружения, поскольку металл даёт усадку после снятия нагрузки. Через 10-15 минут после обжима соединение слегка ослабевает, поэтому повторный контроль усилия не проводят, а сразу переходят к изоляции стыка термоусадочной трубкой.
Манометр на корпусе помогает отслеживать стабильность работы. Если стрелка не доходит до номинала, причина чаще всего в утечке через уплотнительные кольца поршня или в засорении обратного клапана. Разборка и замена резиновых манжет занимает около получаса при наличии ремкомплекта.
Гидравлический инструмент не требует специального обучения, но нуждается в аккуратном обращении с оснасткой. Матрицы хранят в заводской упаковке, чтобы рабочие грани не получили забоин. Повреждённый профиль даёт неполный обжим, который не всегда заметен снаружи, но приводит к нагреву соединения под нагрузкой.